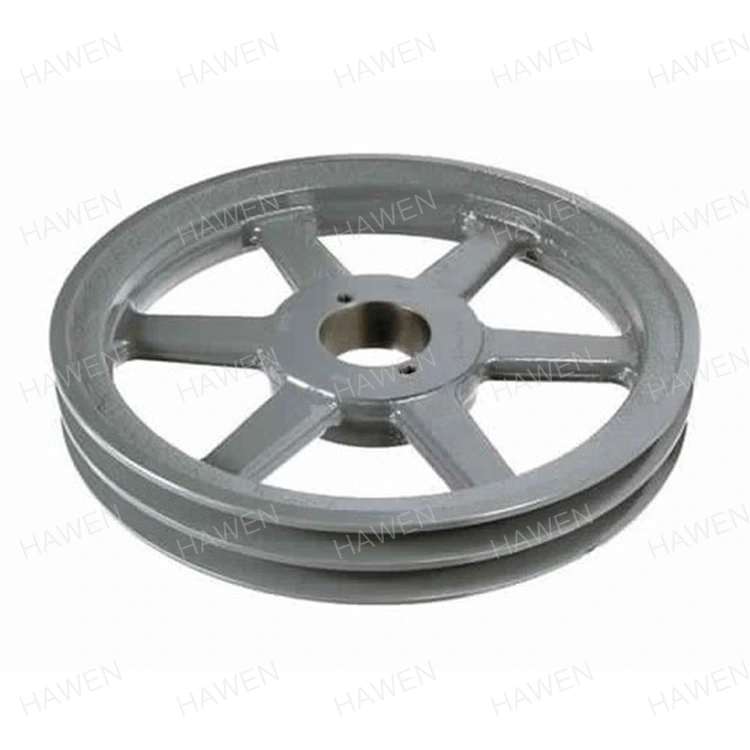
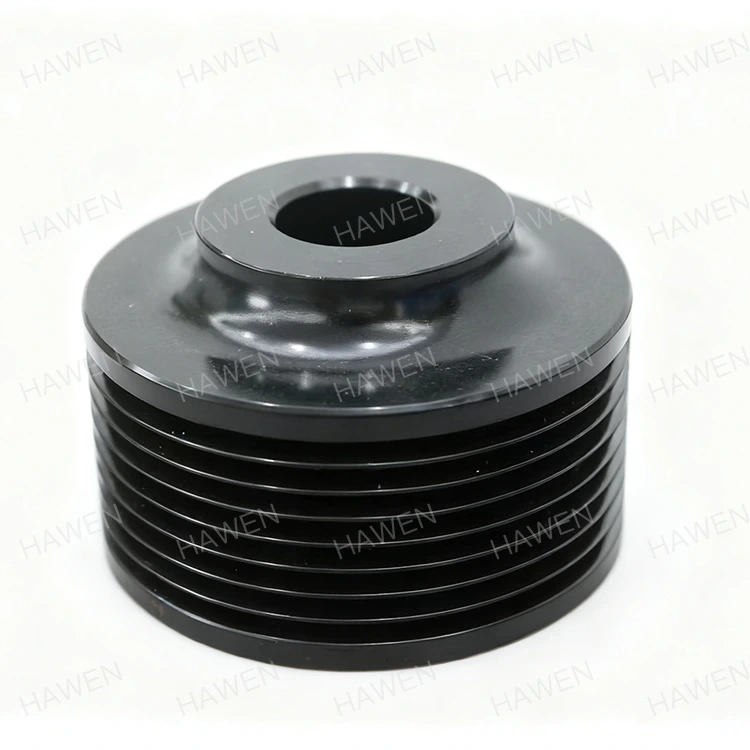
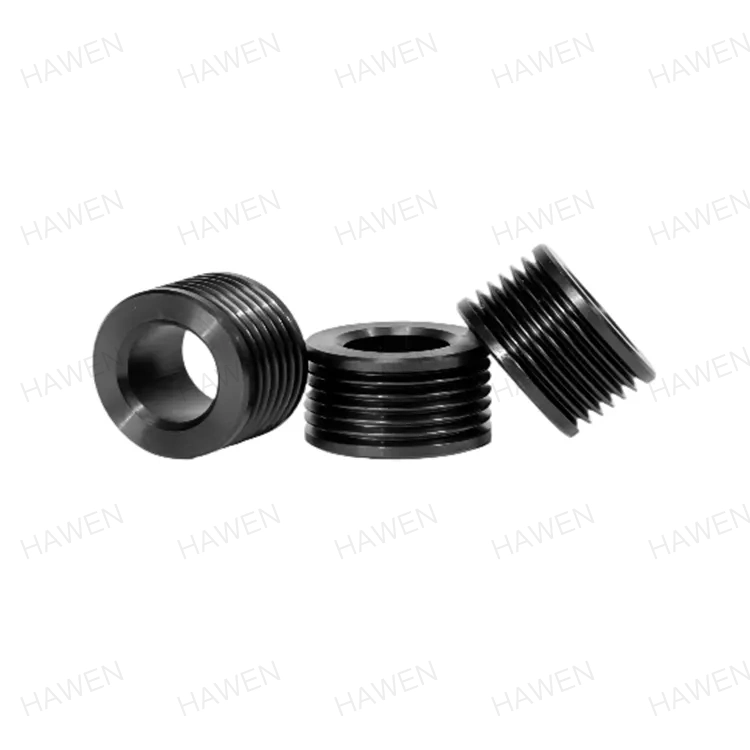
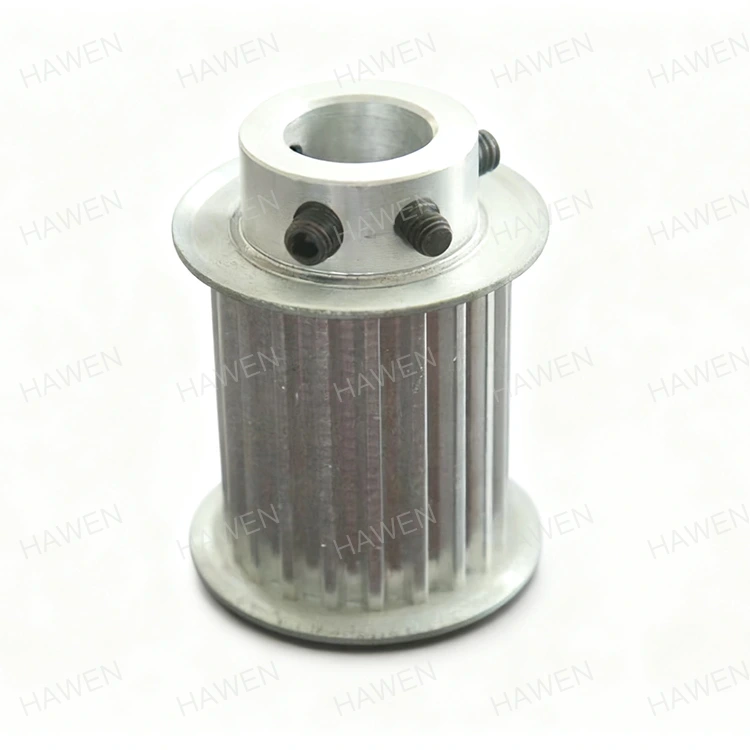
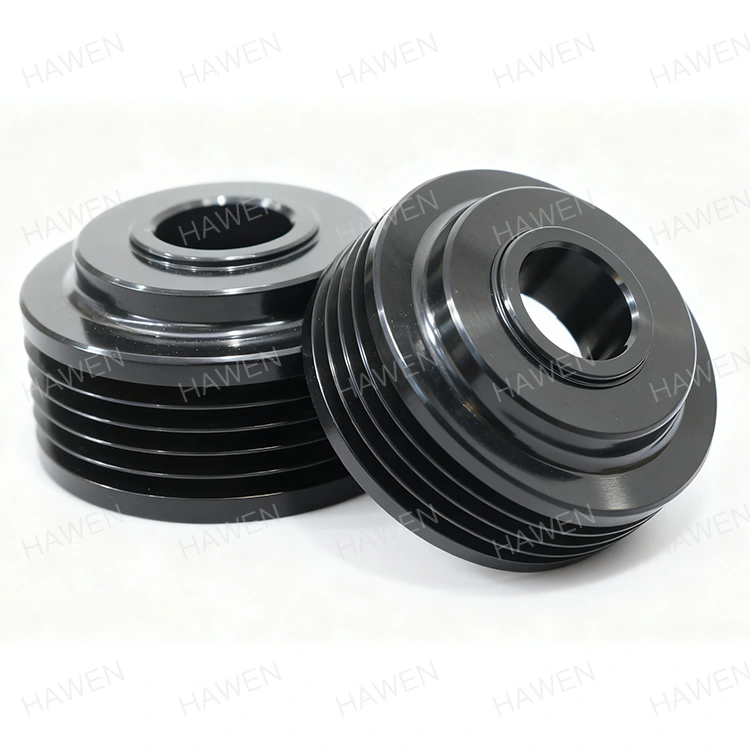
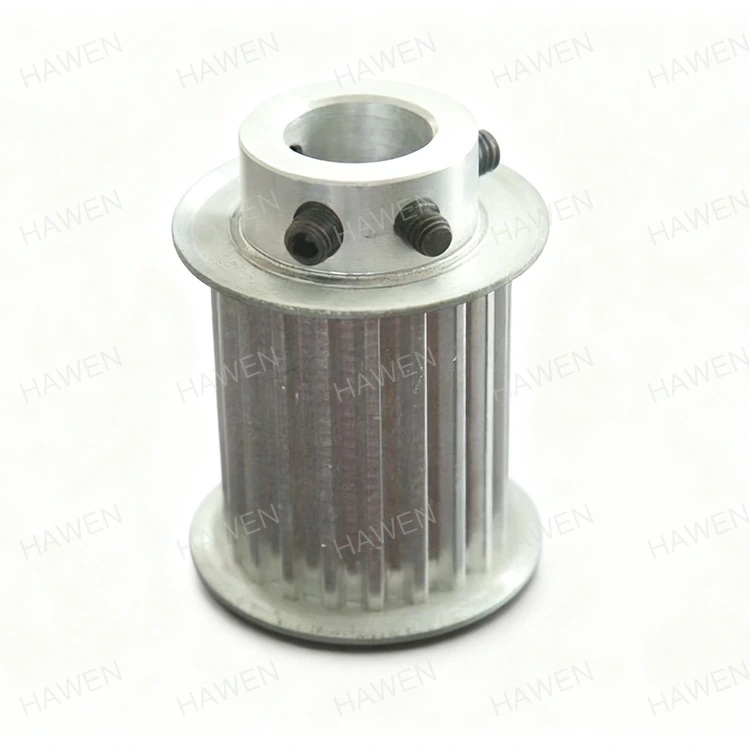
Инженер по поддръжката инсталира нов комплект отРемъчни шайбина задвижваща система, уверени, че посоченият профил и диаметър на канала ще възстановят ремъчното задвижване до първоначалната му работа. В рамките на седмици коланът започва да скърца, краищата му да се разтриват и коланът седи неравномерно в жлеба. Проблемът не е в колана. Проблемът е жлебът. Ъгълът на жлеба е отклонен с два градуса, диаметърът на жлеба варира по протежение на обиколката и повърхността е твърде грапава. Този сценарий е пряка последица от процеси на обработка, които не са в състояние да поддържат необходимите допуски. За купувачите на ремъчни шайби разбирането кои процеси на обработка осигуряват точност и последователност на жлебовете е от съществено значение за избягване на тези повреди.
Това ръководство е написано за инженери по доставките и мениджъри по поддръжката, които трябва да намерят ремъчни шайби, които работят надеждно. Ще обясним критичните параметри на канала, процесите на обработка, които ги постигат, методите за проверка, които ги проверяват, и критериите за оценка на доставчик. Ние също така ще предоставим подробни параметри на продукта от нашата фабрика в Zhejiang Hawen Electromechanical Co., Ltd. Независимо дали снабдявате ролки за конвейери, HVAC задвижвания, селскостопански машини или промишлени вентилатори, това ръководство ще ви помогне да определите правилното качество на обработка и да изберете доставчик, който може да го достави.
Работата на ремъчната шайба зависи от точността на нейния канал. Жлебът е каналът, който води и захваща колана. Ако жлебът не е точен, ремъкът няма да залегне правилно и задвижването ще загуби ефективност, ще генерира шум и ще се износи преждевременно. Четири параметъра на канала са критични: ъгълът на канала, диаметърът на канала, профилът на канала и покритието на повърхността. Ъгълът на жлеба определя как ремъкът се заклинява в жлеба. За шайба с клиновиден ремък стандартният ъгъл е 34, 36 или 38 градуса, в зависимост от диаметъра на шайбата. Грешка от само един градус може да намали капацитета за предаване на мощност на колана и да причини неравномерно износване. Диаметърът на жлеба определя линията на стъпката на колана, което влияе върху съотношението на скоростта. Профилът на канала включва дълбочината на канала и радиуса на корена. Повърхностното покритие влияе върху триенето и износването на колана. Таблицата по-долу обобщава тези параметри и техните типични допустими отклонения.
| Параметър | Типична толерантност | Въздействие върху производителността |
| Ъгъл на канала | +/- 0,5 градуса | Влияе на заклиняването на ремъка и предаването на мощността |
| Диаметър на канала | +/- 0,05 мм | Влияе на съотношението на скоростта и проследяването на колана |
| Профил на канала (дълбочина, радиус на корена) | +/- 0,1 мм | Влияе върху поставянето и износването на колана |
| Повърхностно покритие (Ra) | 0,8 - 1,6 µm | Влияе върху триенето и живота на ремъка |
| Groove Runout | +/- 0,05 мм | Влияе на вибрациите и проследяването на колана |
ПриZhejiang Hawen Electromechanical Co., Ltd., нашата фабрика произвежда ремъчни шайби с тези допуски и по-строги. Ние разбираме, че точността на жлебовете е в основата на производителността на ремъчното задвижване и сме инвестирали в оборудването за обработка и проверка, необходимо за постигането му. Нашият инженерен екип може да ви посъветва относно подходящите допуски за вашето конкретно приложение.
Профилът на канала на ремъчната шайба се формира чрез последователност от процеси на обработка. Първият процес е завъртане, което установява основната геометрия на макарата, включително външния диаметър, отвора и ширината на лицето. След това жлебът се изрязва в лицето на шайбата. За шайбите с клиновидни ремъци жлебът обикновено се изрязва с помощта на инструмент за формоване или CNC инструмент за нарязване на канали, който съответства на необходимия ъгъл и профил. Точността на канала зависи от твърдостта на машината, остротата на инструмента и прецизността на пътя на инструмента. След набраздяване ролката може да се шлайфа, за да се подобри повърхностното покритие и точността на размерите. Таблицата по-долу обобщава процесите на обработка и тяхната роля за точността на каналите.
| Процес | функция | Типична постигната толерантност | Оборудване |
| Обръщане | Форми OD, отвор и лице | +/- 0,05 мм | CNC струг |
| Набраздяване | Изрязва профила на жлеба | +/- 0,1 мм, +/- 0,5 градуса | CNC струг с инструмент за нарязване на канали |
| Смилане | Подобрява завършеността и точността | +/- 0,02 mm, Ra 0,8 µm | Цилиндрична мелница |
| Почистване | Премахва остри ръбове | N/A | Ръчно или автоматизирано |
| Балансиране | Коригира разпределението на масата | G16 или по-добър | Машина за динамичен баланс |
В нашата фабрика използваме CNC стругове с активни инструменти за завъртане и нарязване на ремъчни шайби в една настройка. Това елиминира грешката, която може да възникне, когато макарата се затяга отново между операциите. Ние също така използваме инструменти за прецизна форма, които се шлифоват до точния профил на канала, като гарантираме, че ъгълът на канала и радиусът на основата са постоянни от част до част.
Шлифоването е процесът, който отнема една добра макара и я прави прецизна макара. Докато струговането и набраздяването установяват основната геометрия, шлайфането усъвършенства ъгъла на жлеба, диаметъра на жлеба и покритието на повърхността. Шлайфането се извършва с помощта на прецизен шлифовъчен диск, който е обработен до необходимия профил на канала. Макарата е монтирана на прецизен дорник и се върти срещу шлифовъчното колело. Процесът на смилане премахва малко количество материал, обикновено 0,1 до 0,3 mm, и постига допуски, които са трудни за постигане само със струговане. Повърхностното покритие след шлайфане обикновено е Ra 0,4 до 0,8 µm, което намалява триенето и износването на ремъка. Таблицата по-долу сравнява точността и завършеността, постигнати чрез струговане и шлайфане.
| Процес | Допустимо отклонение на ъгъла на канала | Толеранс на диаметъра на каналите | Повърхностно покритие (Ra) |
| Само обръщане | +/- 0,5 градуса | +/- 0,05 мм | 1,6 - 3,2 µm |
| Струговане + Шлайфане | +/- 0,1 градуса | +/- 0,01 мм | 0,4 - 0,8 µm |
В Hawen нашата фабрика използва CNC цилиндрични шлифовъчни машини с измерване в процеса за шлайфане на каналите на нашите ремъчни ролки. Системата за измерване в процеса непрекъснато измерва диаметъра на канала по време на шлайфане и автоматично компенсира износването на диска. Това гарантира, че всяка макара отговаря на определения толеранс, независимо от броя на частите в производствения цикъл. Ние също така обработваме шлифовъчното колело на редовни интервали, за да поддържаме профила на канала и да предотвратим изгаряне или повреда на повърхността.
Проверката на точността на каналите по време на производството е от съществено значение, за да се гарантира, че всяка ремъчна шайба отговаря на спецификацията. Процесът на проверка включва инспекция в процеса и окончателна инспекция. Инспекцията по време на работа се извършва от оператора на машината с помощта на ръчни инструменти като измервателни уреди за жлебове, микрометри и циферблатни индикатори. Операторът проверява ъгъла на канала, диаметъра на канала и биенето на канала на редовни интервали по време на производствения цикъл. Ако се установи отклонение, машината се настройва, преди да бъдат произведени повече части. Окончателната проверка се извършва от отдела за контрол на качеството с помощта на по-прецизно оборудване, като координатно измервателна машина (CMM) или профилен проектор. CMM може да измерва ъгъла на канала, профила на канала и биенето на канала с висока точност. Таблицата по-долу обобщава методите за проверка и техните приложения.
| Метод на проверка | Какво измерва | точност | Когато се използва |
| Groove Gauge | Ъгъл и профил на канала | +/- 0,5 градуса | В процес на работа |
| Микрометър | Диаметър на канала | +/- 0,01 мм | В процес на работа |
| Циферблатен индикатор | Изтичане на канала | +/- 0,01 мм | В процес на работа |
| Профилен проектор | Groove профил | +/- 0,005 мм | Окончателна проверка |
| Координатно измервателна машина (CMM) | Всички параметри на канала | +/- 0,002 мм | Окончателна проверка |
В нашата фабрика ние използваме комбинация от инспекция в процеса и окончателна проверка, за да проверим точността на каналите на нашите ремъчни ролки. Нашите оператори са обучени да използват уреди за измерване на канали и микрометри, за да проверяват ъгъла и диаметъра на канала на всеки 10 части. Нашият отдел за контрол на качеството използва CMM, за да провери профила на канала и биенето въз основа на вземане на проби. Поддържаме подробни инспекционни записи за всяка производствена партида, осигурявайки пълна проследимост на нашите клиенти.
Оценяването на доставчик на ремъчна шайба за качество на обработка изисква фокусиране върху оборудването, инструментите, контрола на процеса, инспекцията и опита. Доставчикът трябва да разполага с оборудване за завъртане, нарязване и шлайфане на макари до необходимите допуски. Това включва CNC стругове, CNC шлифовъчни машини и прецизни инструменти. Доставчикът трябва да има система за контрол на процесите, която да гарантира постоянно качество от част до част. Това включва управление на инструменти, управление на охлаждащата течност и поддръжка на машината. Доставчикът трябва да разполага със система за инспекция, която проверява точността на жлебовете на всяка производствена партида. Това включва калибрирани измервателни уреди, CMM и обучени инспектори. И доставчикът трябва да има опит в производството на ремъчни шайби за подобни приложения. Таблицата по-долу обобщава тези критерии за оценка.
| Критерий за оценка | Какво да търсите | Защо има значение |
| Машинно оборудване | CNC стругове, CNC шлифовъчни машини, живи инструменти | Осигурява способност за поддържане на допуски |
| Инструментална екипировка | Инструменти за прецизна форма, обработени шлифовъчни дискове | Осигурява точност на профила на канала |
| Контрол на процеса | Управление на инструменти, управление на охлаждащата течност, поддръжка | Осигурява последователност от част до част |
| Система за инспекция | Калибрирани измервателни уреди, CMM, обучени инспектори | Проверява точността на канала на всяка партида |
| опит | Рекорд в подобни приложения | Демонстрира способности и надеждност |
В Hawen нашата фабрика произвежда ремъчни шайби повече от десетилетие. Инвестирахме в усъвършенствано CNC оборудване за обработка и шлайфане и поддържаме цялостна система за контрол на качеството. Нашият инженерен екип е на разположение, за да помогне със спецификацията и инженеринга на приложението. Каним ви да ни оцените спрямо тези критерии и да ни считате за ваш партньор за ремъчните шайби.
Следващата таблица предоставя основните продуктови параметри за нашите ремъчни шайби. Тези макари са предназначени за конвейери, HVAC задвижвания, селскостопански машини и промишлени вентилатори. Нашата фабрика може също да произвежда персонализирани макари, за да отговори на специфични изисквания.
| Параметър | Спецификация Диапазон | Бележки |
| Външен диаметър | 50 - 1 200 мм | Налични размери по избор |
| Groove профил | Клинов ремък, ангренажен ремък, плосък ремък | Налични персонализирани профили |
| Брой жлебове | 1 - 12 | Налични персонализирани конфигурации |
| Допустимо отклонение на ъгъла на канала | +/- 0,5 градуса (завъртяни), +/- 0,1 градуса (земя) | Избран въз основа на приложение |
| Толеранс на диаметъра на каналите | +/- 0,05 mm (струговани), +/- 0,01 mm (земни) | Избран въз основа на приложение |
| Повърхностно покритие | Ra 0,8 - 1,6 µm (смлян) | Намалява износването на колана |
| Материал | Чугун, стомана, алуминий | Подбрани за сила и тегло |
| Балансиране | G16 или по-добър | Намалява вибрациите |
| MOQ | 10 бр | По договаряне при големи поръчки |
| Време за изпълнение | 2 - 4 седмици | Зависи от количеството и персонализирането |
В нашата фабрика ние произвеждаме нашите ремъчни шайби, за да отговарят на тези спецификации и много други. Ние можем да персонализираме диаметъра, профила на канала, броя на каналите, материала и допустимите отклонения, за да отговарят на вашите специфични изисквания. Нашата система за контрол на качеството включва инспекция на суровините, инспекция в процеса и крайна инспекция преди изпращане. Нашата цел е да предоставим на нашите клиенти висококачествени ремъчни шайби, които отговарят на техните изисквания за производителност.
Въпрос 1: Кой е най-критичният параметър на жлеба за ефективността на шайбата на ремъка?
Отговор: Най-критичният параметър на канала е ъгълът на канала. Ъгълът на жлеба определя как клиновете на ремъка се забиват в жлеба и колко мощност може да предаде задвижването. Грешка от само един градус може да намали капацитета за предаване на мощност на колана и да причини неравномерно износване. Поради тази причина ъгълът на канала трябва да бъде определен с толеранс от +/- 0,5 градуса или по-строг, в зависимост от приложението.
Въпрос 2: Защо е необходимо шлайфане, ако макарата вече е завъртяна?
Отговор: Шлифоването е необходимо за постигане на най-високо ниво на точност на жлебовете и завършеност на повърхността. Струговането може да постигне толеранс на ъгъла на канала от +/- 0,5 градуса и повърхностно покритие от Ra 1,6-3,2 µm. Шлифоването може да постигне толеранс на ъгъла на канала от +/- 0,1 градуса и повърхностно покритие от Ra 0,4-0,8 µm. Подобрената точност и покритие намаляват износването на колана, вибрациите и шума и подобряват ефективността на предаване на енергия.
Въпрос 3: Как да проверя точността на жлебовете на макара, която получих?
Отговор: Можете да проверите точността на жлебовете с помощта на манометър за жлебове, микрометър и циферблатен индикатор. Уредът за измерване на канала проверява ъгъла и профила на канала. Микрометърът проверява диаметъра на канала. Циферблатният индикатор проверява биенето на канала. За критични приложения можете да изпратите проба до метрологична лаборатория за проверка на CMM. В Zhejiang Hawen Electromechanical Co., Ltd. предоставяме доклади за проверка с всяка пратка.
Въпрос 4: Могат ли износените макари да бъдат повторно обработени, за да се възстанови точността на канала?
Отговор: В някои случаи износените макари могат да бъдат повторно обработени, за да се възстанови точността на канала. Процесът включва отстраняване на малко количество материал от жлеба, за да се възстанови правилният ъгъл и профил. Това обаче намалява диаметъра на канала, което може да повлияе на съотношението на скоростта. Повторната обработка е осъществима само ако макарата има достатъчно материал и ако намаленият диаметър е приемлив за приложението. Нашият инженерен екип може да посъветва дали повторната обработка е жизнеспособна опция.
Въпрос 5: Какво е типичното време за изпълнение на персонализирани ремъчни шайби?
Отговор: Типичното време за изпълнение на персонализирани ремъчни шайби е 2 до 4 седмици след одобрението на чертежа. Времето за изпълнение зависи от сложността на профила на канала, материала и поръчаното количество. За големи поръчки или сложни профили времето за изпълнение може да бъде по-дълго. В нашата фабрика ние работим в тясно сътрудничество с нашите клиенти, за да отговорим на техните изисквания за доставка.
Точността и последователността на каналите са в основата на производителността на ремъчната шайба. Процесите на обработка, използвани за оформяне на канала - струговане, нарязване и шлайфане - определят дали шайбата ще осигури надеждно предаване на мощност или ще причини износване на ремъка, шум и вибрации. За купувачите разбирането на тези процеси е от съществено значение за определяне на правилното ниво на качество и за оценка на доставчик. Нашата фабрика в Zhejiang Hawen Electromechanical Co., Ltd. разполага с оборудването, инструменталната екипировка и опита за производство на ремъчни шайби, които отговарят на най-взискателните толеранси на каналите. Ние използваме обработка с ЦПУ и прецизно шлайфане, за да постигнем толеранс на ъгъла на жлебовете от +/- 0,1 градуса и покритие на повърхността от Ra 0,8 µm или по-добро.
Независимо дали търсите ролки за конвейери, HVAC задвижвания, селскостопански машини или промишлени вентилатори, ви каним да се свържете с нас, за да обсъдим вашите изисквания. Можем да предоставим мостри, технически данни и персонализирани решения. Нашият ангажимент за качество и удовлетвореност на клиентите ни превърна в доверен партньор за бизнеса по целия свят.
Свържете се с Zhejiang Hawen Electromechanical Co., Ltd. днесза да обсъдим вашите изисквания за ремъчна шайба и да откриете как нашите възможности за обработка могат да отговорят на вашите спецификации за точност на жлебовете.
-
Адрес:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province China
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Всички права запазени. Links| Sitemap| RSS| XML| Политика за поверителност